

|
Produktová položka |
Podrobnosti o produktu |
|
Materiál |
Uhlíková ocel C1215 |
|
Dokončit |
Zinkování, černění, fosfátování, antikorozní olej atd. |
|
Testovací zařízení |
CMM, optický projektor, tahový tester, automatický optický inspektor, test solným sprejem, tvrdoměr, analyzátor povlaku, tahový stroj |
|
Systém řízení |
ISO 9001:2015 |
|
Osvědčení |
SGS, RoHS, Materiálová certifikace, REACH |
|
Výrobní kapacita |
Automatické soustružení-soustružení: ODφ0,5–20 mm, Tol. +0.01 mm |
|
Soustružení na CNC soustruhu: ODφ0,5-250mm, Tol. +0.005mm |
|
|
CNC frézování: 800x600mm (DxŠ), Tol. +0.05mm |
|
|
Broušení: Tol. +0.002mm |
|
|
Hlava šroubu a válcování: metrický 0,8-M6, Unified Imperial #0-1/4" |
|
|
Lisování: 200T max |
|
|
Dodací lhůta |
6-15 pracovních dnů |
|
Vzorky |
K dispozici až 5 vzorků; zákazník hradí dopravu |
|
Dodání |
Od DHL, UPS, TNT, FedEx, EMS, obchodní termín: FOB/CIF/EXW/DAP |
|
Záruka |
Výměna na naše náklady za odmítnuté produkty |
Porovnání účinnosti povrchové úpravy
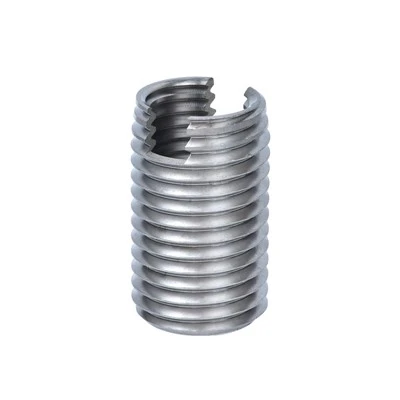
Samořezné vložky z uhlíkové oceli typu 307
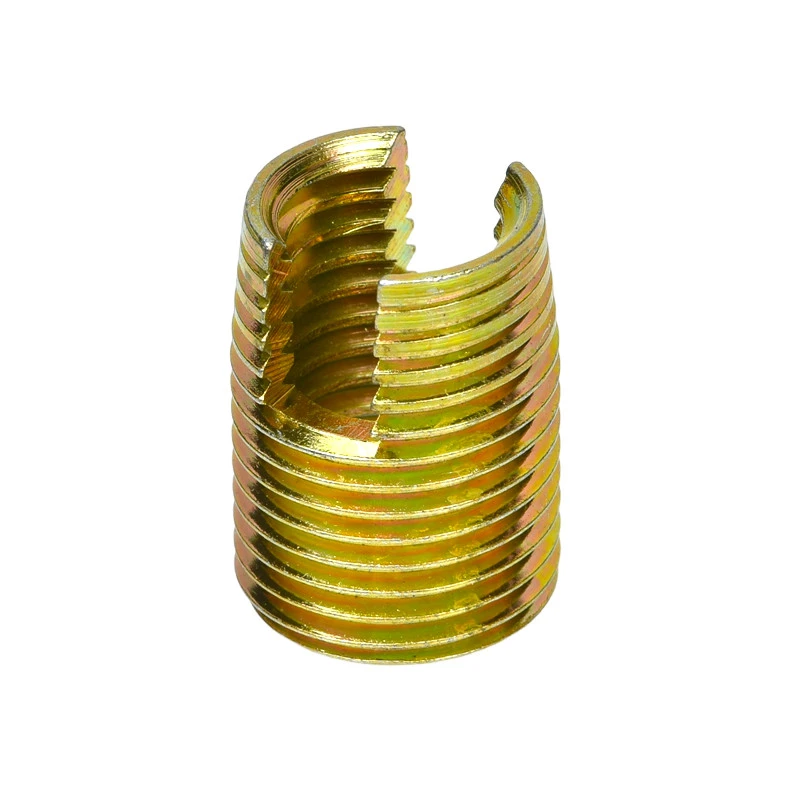
Povrchová úprava barevným zinkem


Samořezné vložky z uhlíkové oceli typu 302
Povrchová úprava žlutým zinkem


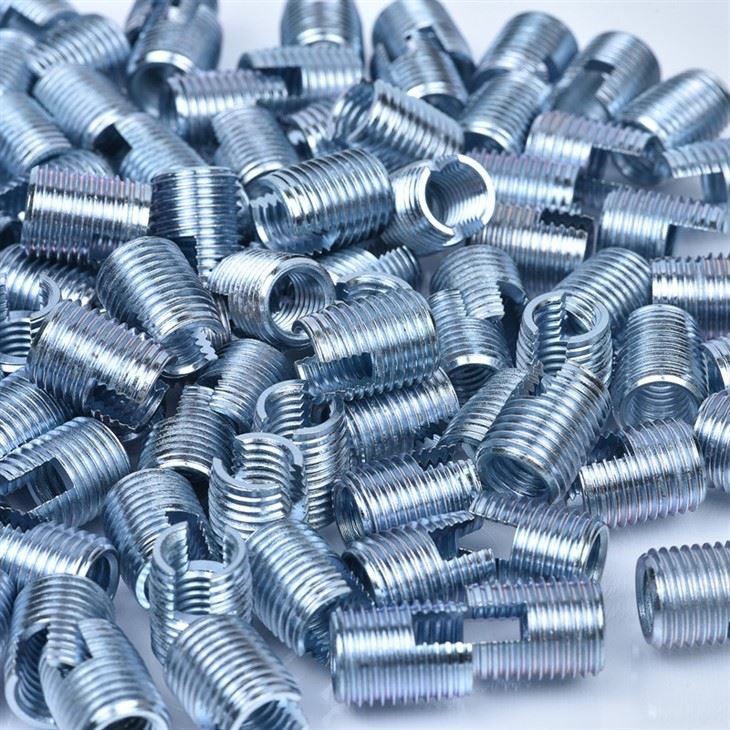
Samořezné vložky z uhlíkové oceli typu 302
Povrchová úprava modrým zinkem


|
Povrchová úprava |
Typ / funkce |
Odolnost proti korozi |
Instalace / Mazání |
Typické aplikace / prostředí |
Poznámky |
|
Zinkování (čiré / barevné) |
Běžná galvanizovaná vrstva |
Střední |
Norma |
Vnitřní, suché podmínky; aplikace citlivé na náklady- |
Tloušťka 5–25 µm; základní ochrana; omezená odolnost proti solné mlze |
|
Černý oxid |
Chemický konverzní nátěr |
Nízká – Střední |
Snižuje tření |
Lehká ochrana proti korozi a estetický požadavek |
Hlavně ke snížení tření; prevence drobné rzi |
|
Niklování |
Silná, tvrdá vrstva niklu |
Vysoký |
Dobrý |
Prostředí střední koroze |
Odolnější než zinek; vyšší tvrdost |
|
Pokovování slitinou Zn-Ni |
Vrstva slitiny zinku a niklu |
Střední–Vysoká |
Dobrý |
Automobilové nebo náročné korozní prostředí |
Slitina zlepšuje výkon solné mlhy |
|
Povlak suchého maziva |
PTFE nebo tuhé mazivo |
Variabilní (závisí na základně) |
Vynikající |
Vysoká-teplota nebo opakovaná montáž |
Snižuje tření, zabraňuje zadření závitu, tepelně odolný |
|
Holý / olej-uhašený |
Beznátěrový, tepelně{0}}zpracovaný nebo olejový film |
Velmi nízká |
Záleží na olejovém filmu |
Suché, vnitřní komponenty |
Nejnižší náklady; minimální ochrana proti korozi |

Imperial Self{0}}Klepnutím na tabulku velikostí vložky

Typ 302
|
Vnitřní závit |
Vnější závit |
Délka B |
Doporučený závitník T |
Minimální hloubka otvoru L |
||
|
Plast |
Hliník |
Železná ocel |
||||
|
4-40 |
M5-0.5 |
6 |
4.5-4.6 |
4.6-4.7 |
4.7-4.8 |
8 |
|
6-32 |
M6-0.75 |
8 |
5.3-5.4 |
5.4-5.5 |
5.5-5.6 |
10 |
|
8-32 |
M6.5-0.75 |
8 |
5.8-5.9 |
6.0-6.1 |
6.1-6.2 |
10 |
|
10-24 |
M8-1 |
10 |
7.1-7.2 |
7.3-7.5 |
7.5-7.6 |
13 |
|
1/4-20 |
M10-1.5 |
14 |
8.9-9.1 |
9.1-9.3 |
9.3-9.4 |
17 |
|
5/16-18 |
M12-1.5 |
15 |
10.6-10.8 |
11-11.2 |
11.2-11.4 |
18 |
|
3/8-16 |
M14-1.5 |
18 |
12.6-12.8 |
13.0-13.3 |
13.3-13.4 |
22 |
|
7/16-14 |
M16-1.5 |
22 |
14.6-14.8 |
15.0-15.3 |
15.3-15.4 |
26 |
|
1/2-13 |
M18-1.5 |
22 |
16.6-16.8 |
17.0-17.3 |
17.3-17.5 |
28 |
|
5/8-11 |
M20-1.5 |
22 |
18.6-18.8 |
19.0-19.3 |
19.3-19.5 |
27 |

Typ 307
|
Vnitřní závit |
Vnější závit |
Délka |
Doporučený závitník T |
Minimální hloubka otvoru L |
|
|
Hliník |
Železná ocel |
||||
|
4-40 |
M5-0.6 |
4 |
4.6-4.7 |
4.7-4.8 |
6 |
|
6-32 |
M6-0.8 |
5 |
5.5-5.6 |
5.6-5.7 |
7 |
|
8-32 |
M6.5-0.8 |
6 |
6.0-6.1 |
6.1-6.2 |
8 |
|
10-24 |
M8-1 |
7 |
7.4-7.6 |
7.6-7.7 |
9 |
|
1/4-20 |
M10-1.25 |
8 |
9.3-9.5 |
9.5-9.6 |
10 |
|
5/16-18 |
M12-1.5 |
9 |
11.1-11.3 |
11.3-11.5 |
11 |
|
3/8-16 |
M14-1.5 |
10 |
13.1-13.3 |
13.4-15.4 |
13 |
|
7/16-14 |
M16-1.75 |
12 |
15.0-15.2 |
15.2-15.4 |
15 |
|
1/2-13 |
M18-2 |
14 |
17.0-17.2 |
17.2-17.4 |
17 |
|
5/8-11 |
M20-2 |
14 |
19.0-19.2 |
19.2-19.4 |
17 |

Typ 308
|
Vnitřní závit |
Vnější závit |
Délka |
Doporučený závitník T |
Minimální hloubka otvoru L |
|
|
Hliník |
Železná ocel |
||||
|
4-40 |
M5-0.6 |
5 |
4.6-4.7 |
4.7-4.8 |
8 |
|
6-32 |
M6-0.8 |
6 |
5.5-5.6 |
5.6-5.7 |
10 |
|
8-32 |
M6.5-0.8 |
8 |
6.0-6.1 |
6.1-6.2 |
10 |
|
10-24 |
M8-1 |
10 |
7.4-7.6 |
7.6-7.7 |
13 |
|
1/4-20 |
M10-1.25 |
12 |
9.3-9.5 |
9.5-9.6 |
15 |
|
5/16-18 |
M12-1.5 |
14 |
11.1-11.3 |
11.3-11.5 |
17 |
|
3/8-16 |
M14-1.5 |
18 |
13.1-13.3 |
13.4-15.4 |
22 |
|
7/16-14 |
M16-1.75 |
22 |
15.0-15.2 |
15.2-15.4 |
26 |
|
1/2-13 |
M18-2 |
24 |
17.0-17.2 |
17.2-17.4 |
28 |
|
5/8-11 |
M20-2 |
24 |
19.0-19.0 |
19.2-19.4 |
28 |
Jak nainstalovat samořezné vložky?

Postup instalace
● Vyvrtejte otvor na specifikovaný průměr a v případě potřeby zahloubte.
● Nasaďte samořezné vložky na instalační nástroj tak, aby řezná štěrbina nebo řezné otvory směřovaly dolů.
● Ujistěte se, že unášecí čep nezapadá více než do poloviny výšky řezné štěrbiny nebo otvoru.
● Během vkládání udržujte instalační nástroj a vložku zarovnanou kolmo k otvoru.
● Při použití produkčního šroubováku umístěte otočnou objímku proti odkrytým dorazovým kolíkům tak, aby byla poháněna ve směru hodinových ručiček.
● Nastavte hloubkový doraz, kde je to vhodné, tak, aby vložka seděla 0,1–0,2 mm pod povrchem základního materiálu.
● Při zasouvání samořezných vložek do požadované hloubky aplikujte konzistentní tlak směrem dolů.
● Otočte nástroj, abyste jej odpojili od břitové destičky; produkční ovladače se uvolňují automaticky, zatímco ruční nářadí vyžaduje držení šestihranné matice během reverzace.
● Nedotýkejte se vložky nebo nevyvíjejte nadměrný krouticí moment, protože by to mohlo poškodit závity nebo snížit výkon- vytahování.
Poznámky
● Většina problémů se zaváděním je způsobena nesprávnou velikostí otvoru, špatným stavem nástroje nebo nesprávnou technikou instalace.
● Před zahájením výroby se důrazně doporučuje zkušební instalace.

Důvěryhodná partnerství se zákazníky společně budují úspěch


FAQ
Otázka 1: Jaké jsou hlavní výhody-samořezných vložek?
Odpověď: V materiálech s nízkou pevností ve smyku, jako je hliník, plasty a dřevo, vytvářejí pevné, otěru{0}}odolné a vibracím-závity. Není potřeba žádné předběžné-klepání, což šetří čas na montáž. Ideální pro opravy opotřebovaných nebo poškozených závitů.
Otázka 2: Jak si vybrat mezi štěrbinovými a tříotvorovými vložkami?
A: Drážkované břitové destičky jsou univerzální a vhodné pro většinu materiálů. Řezné vložky se třemi{1}otvory jsou ideální pro hliník a tvrdší materiály, snižují deformaci a prodlužují životnost nástroje.
Q3: Jak se mám připravit na instalaci?
A: Vyvrtejte otvor o něco menší, než je průměr destičky. Odstraňte nečistoty z otvoru. Použijte správný instalační nástroj. U kovu M10 a větší může vyžadovat částečné předběžné-závitování (asi jedna-třetinová hloubka), aby se instalace zlepšila.
Q4: Jak správně nainstalovat vložku?
Odpověď: Ujistěte se, že je břitová destička kolmá k povrchu materiálu. Vyhněte se nadměrnému-utažení nebo nedostatečnému{2}}utažení. Ovládejte krouticí moment tak, aby byla vložka bezpečná bez poškození základního materiálu.
Q5: Jak vybrat správnou délku vložky?
A: Vyberte délku na základě tloušťky materiálu. Příliš krátká nemusí správně zajistit, příliš dlouhá může poškodit otvor.
Populární Tagy: samořezná vložka z uhlíkové oceli, výrobci samořezných vložek z uhlíkové oceli v Číně, dodavatelé, továrna